2026-11-11
Twee rollen kunnen allebei glanzend worden geëtiketteerd en zitten nog steeds twintig glanseenheden uit elkaar - en de opening verschijnt pas na het lamineren, als een melkachtige schijn over een donkere omslag, een krul aan de rand van het vel of een web dat zich steeds om de verwarmde rol wikkelt. Een glanzende lamineerrol bestaat eigenlijk uit drie op elkaar gestapelde beslissingen: het glansdoel en de hoek waaronder deze wordt gemeten, de filmstructuur (een BOPET- of BOPP-basis met een EVA-hotmeltlaag) en de mechanische pasvorm tussen de rol en de machine. De derde bepaalt nog steeds of de baan geld oplevert, zelfs als de eerste twee gelijk hebben.
Glans is optiek, geen afwerkingsnaam. Het wordt weergegeven in glanseenheden (GU), gemeten onder een vaste hoek: 60° voor het meeste filmwerk, 20° als het oppervlak erg scherp is, en 85° voor oppervlakken met een lage glans. De waarde hangt af van hoe glad de basisfilm is, hoe de koelwals deze tijdens de extrusie heeft afgewerkt en hoe gelijkmatig de lijm uitvochtigt. Een 100 GU-film en een 88 GU-film zien er op een klein staaltje identiek uit; bij een serie van 500 vellen met donkere inkt bedrukte folders begint de onderste er vaag wazig uit te zien.
Bij verwarmde machines is de basisfolie het praktische anker. Een glanzende thermische lamineerrol gebouwd op BOPET-EVA of BOPP-EVA is geschikt voor de meeste offset- en digitale opdrachten, en het is het smeltgedrag van die lijmlaag (niet de glans) dat de maximale lijnsnelheid bepaalt.
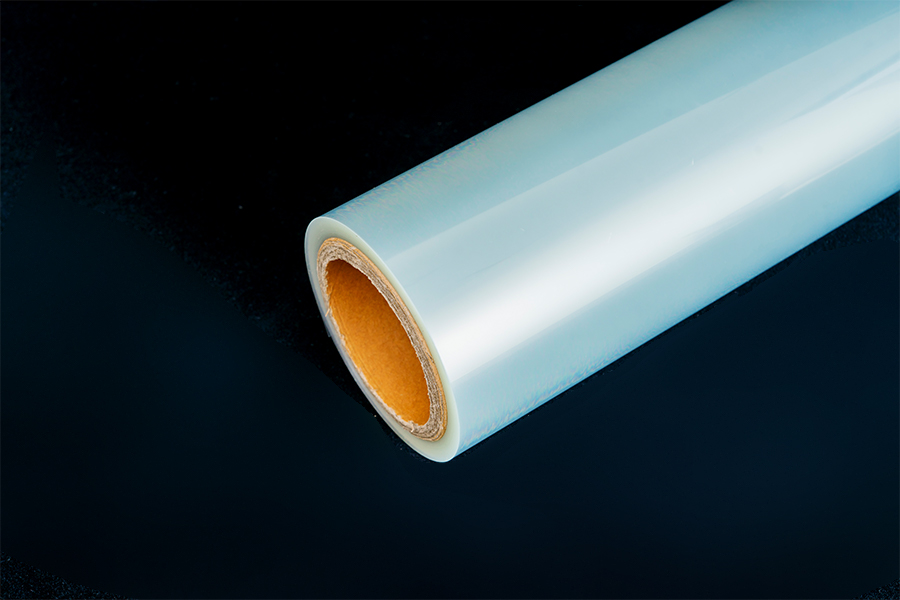
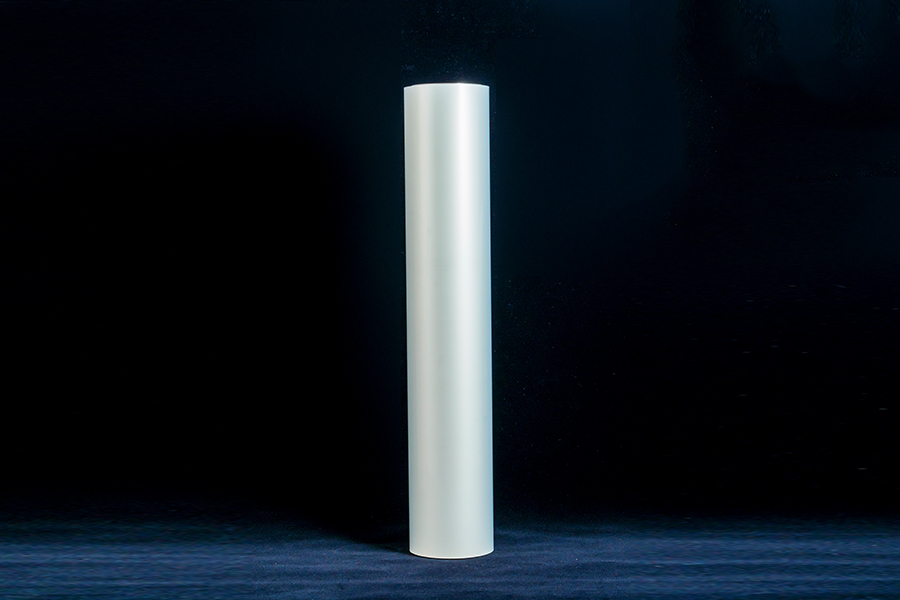 Glanzende thermische lamineerrolfilm Een glanzende PET/EVA-rol voor offset- en digitaal lamineren, met aangegeven glans-, dikte-, breedte- en kernopties voor het controleren van lijnsnelheid en afwerkingsvereisten. Bekijk Product →
Een offerte waarop alleen ‘glanzend’ staat, geeft u bij aankomst niets te inspecteren. Vraag naar een glansbereik, de meethoek en de testmethode; ASTM D2457 en ISO 2813 zijn de gebruikelijke referenties. De onderstaande spreiding is wat commerciële rolfilm-datasheets doorgaans vermelden voor elke oppervlaktefamilie.
Typische 60° glanswaarden per oppervlaktetype
De bereiken weerspiegelen waarden die gewoonlijk worden vermeld op gegevensbladen van commerciële films, en niet op een enkele gemeten partij. Bevestig het gegarandeerde minimum met het analysecertificaat van uw leverancier.
Twee controles die de moeite waard zijn voordat u een grote bestelling plaatst: kalibreer uw glansmeter op de referentietegel en meet de gelamineerde plaat elke keer over hetzelfde bedrukte vlak. Een donkere vaste stof zal anders lezen dan kaal materiaal met dezelfde film, omdat gereflecteerd licht tweemaal door de film op het bedrukte gebied gaat.
Een glanzende lamineerrol is niet één materiaal. Het is een basisfilm, een smeltlijmlaag en meestal een behandelde of slip-gemodificeerde achterkant, gewikkeld onder gecontroleerde spanning. Elke laag doet een ander werk – en alleen de buitenkant bepaalt de glans.
Vereenvoudigde lagenstapeling van een eenzijdige glanzende thermische rol. Koude films vervangen de EVA-laag door een drukgevoelige lijm plus voering.
De dikte van de basisfilm zorgt voor stijfheid en maatvastheid onder hitte. Het gewicht van de EVA-laag bepaalt de hechtsterkte en bepaalt hoeveel waas de afgewerkte plaat krijgt. De behandeling aan de achterkant bepaalt of de rol snel afwikkelt of op de spoel blokkeert. Wanneer een rol slecht presteert, ligt de oorzaak meestal in de laag die niemand in de aankoopspecificatie heeft geschreven.
| Parameter | Gemeenschappelijk bereik | Waarom het het resultaat verandert |
|---|---|---|
| Totale dikte | 25–75 µm | Stijfheid, randkrulling, doorvoer op dun papier |
| Basisfilm | BOPET 12–23 µm of BOPP 15–30 µm | Glansbehoud en stabiliteit bij lamineertemperatuur |
| Gewicht lijmlaag | EVA, ongeveer 8–25 g/m² | Hechtsterkte, waas, activeringsvenster |
| Glans | 85–105 GU bij 60° | Visuele match met de print; Controleer altijd de hoek en methode |
| Webbreedte | 305–1.300 mm, gesleufd op bestelling | Afval trimmen en hanteren op de machine |
| Kern-ID | 25,4 mm (1 inch) of 76,2 mm (3 inch) | Schachtpassing; een verkeerde kern stopt de run op de eerste dag |
| Rol lengte | 200–3.000 m | Wisselfrequentie en aantal lasverbindingen per rol |
Niet-overeenkomende kerndiameters veroorzaken de meeste fouten op de eerste dag. Een kern van 25,4 mm die op een as van 76,2 mm wordt gedrukt, loopt uit het midden, en de resulterende spanningsrimpel is te zien als regelmatige banden van glansvariatie langs de plaat. Breedte en rollengte zijn belangrijker dan ze lijken: een rol van 3.000 m maakt wissels mogelijk, maar heeft een as en rem nodig die een constante spanning behouden als de diameter kleiner wordt.
Dikte is het andere getal dat de moeite waard is om over te discussiëren, omdat het zelden alleen om bescherming gaat. Hoe filmdikte een gelamineerde plaat vormt komt neer op stijfheid, herstel na hitte en hoe de plaat zich gedraagt als deze op de pallet afkoelt: drie dingen die met een verschil van 7 µm stilletjes kunnen veranderen.
De meeste klachten over "slechte film" zijn terug te voeren op de procesinstellingen of de staat van het papier en niet op de rol zelf. Vier recidivisten:
Er is hier een werkbare foutopsporingsopdracht. Luchtbellen en waterrimpelingen bij lamineren volgen meestal voorspelbare oorzaken en kunnen binnen een ploegendienst worden opgeruimd door de temperatuur, spleetdruk en papierconditionering aan te passen. Als er bij de juiste instellingen belletjes blijven bestaan, is de hechtsterkte van die specifieke inkt de volgende verdachte - en een film met een hogere hechting is een goedkopere oplossing dan het verminderen van de lijnsnelheid met 30%.
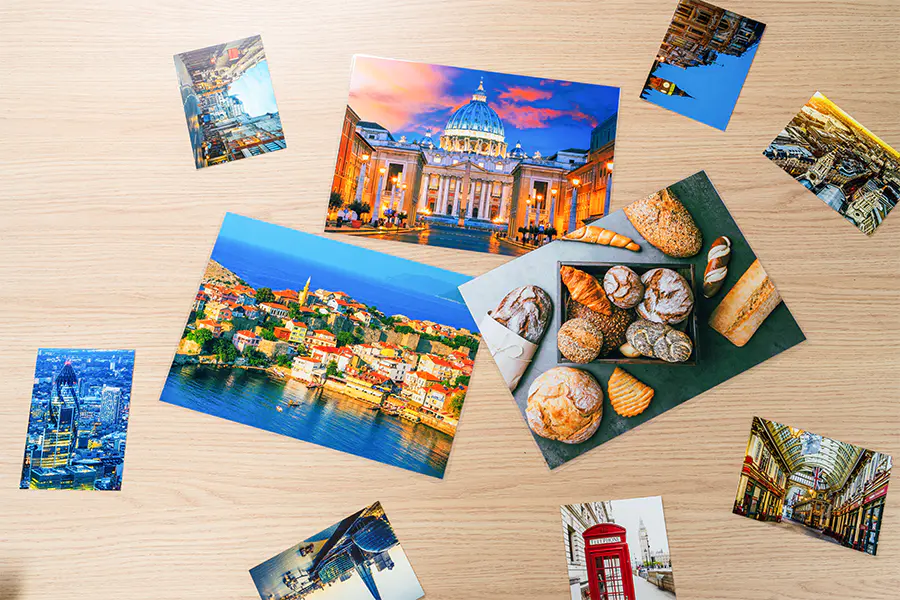 Hoog hechtende lamineerfilm voor digitale afdrukken Een kleverige thermische film voor digitale toner, donkere effen stoffen en fotoprints, gericht op het optillen van de randen en het opborrelen wanneer de standaard EVA-hechting tekortschiet. Bekijk Product →
De keuze gaat zelden alleen over het uiterlijk. Glans geeft het hoogste contrast voor foto's en donkere vlakken, maar vertoont vingerafdrukken en fijne slijtage op behandelde items. Mat verbergt gebruikssporen en leest beter onder direct licht, tegen enige prijs in kleurdiepte. Silk touch zit tussen de twee in en is gebruikelijk op premiumverpakkingen omdat het anders aanvoelt in de hand.
Kwalitatieve vergelijking op basis van typisch afwerkingsgedrag van de twee oppervlaktefamilies; relatieve posities verschuiven met basisfilm en vachtgewicht.
Wanneer hetzelfde kunstwerk in verschillende afwerkingen wordt uitgevoerd, zorg er dan voor dat de basisfilm en de lijm identiek blijven en verander alleen de oppervlaktebehandeling. De machine-instellingen blijven constant en operators hoeven niet voor elke SKU een temperatuurprofiel opnieuw te leren. Een matte thermische lamineerrol die op dezelfde BOPET-EVA-structuur is gebouwd, werkt met dezelfde snelheid en roltemperatuur als zijn glanzende tegenhanger.
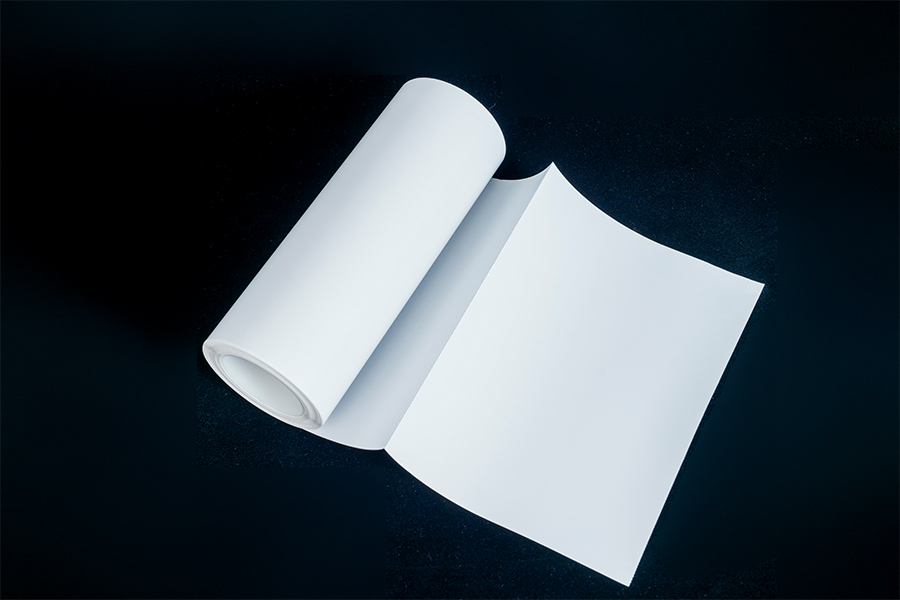
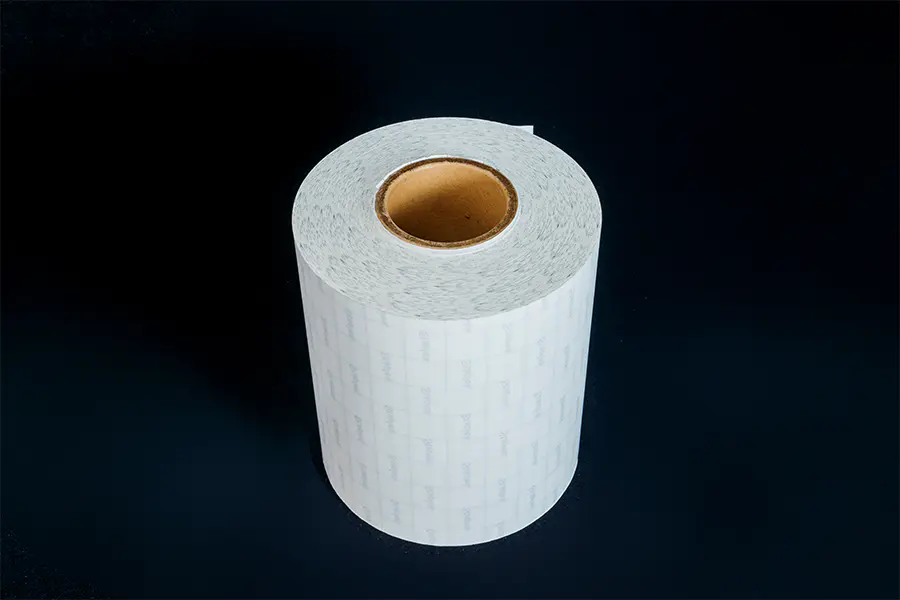 Matte thermische lamineerrolfilm Een BOPP- of BOPET/EVA-rol met lage glans en schrijf-wis-achterkant, geschikt voor het afstemmen van machine-instellingen op zowel glanzende als matte afwerkingen. Bekijk Product →
Voeg dan een monster toe. Een proef van 100 vel op uw eigen lamineermachine, bij uw normale snelheid en temperatuur, levert meer op dan welke datasheet dan ook - en het is de enige manier om een rol te pakken te krijgen die prachtig op glans meet, maar slecht hecht aan uw inkt.
Glans is meetbaar en dus te specificeren. Zodra het glansbereik, de filmstructuur, de kern en de breedte in de bestelling zijn geschreven, verdwijnen de meeste variabelen die een run verpesten voordat de rol zelfs maar op de as is geladen.
Het is hetzelfde materiaal in verschillende formaten. "Rol" beschrijft de leveringsvorm en wikkeling, terwijl "glanzende lamineerfilm" verwijst naar de oppervlakteafwerking in plaats van naar de verpakking.
De meeste thermische glanzende rollen meten 85–105 GU bij 60 °. Alles onder 80 GU leest meestal als halfglanzend tegen een donker bedrukte vaste stof.
Nee. Thermische rollen hebben een EVA-activeringstemperatuur nodig, doorgaans 90–130 °C. Koude machines vereisen drukgevoelige film met een voering.
Meestal vocht in het papier, onvoldoende knijpdruk of een roltemperatuur buiten het lijmvenster. Controleer de conditie van het papier voordat u de film de schuld geeft.
Ongeveer 25–32 µm voor tekstmateriaal en 32–43 µm voor omslagen. Een dikkere film zorgt voor stijfheid, maar kan dunne platen doen krullen.
De meeste leveranciers hanteren een productietermijn van 12 maanden bij een temperatuur onder de 30 °C, uit de buurt van direct zonlicht en op een pallet met een plat uiteinde om blokkering van de rollen te voorkomen.
Groothandel fabrikanten van lamineerfilmrollen